
有一处细节,多数人在选型时会忽略,但它恰恰决定了后面几年的省心程度。今天从「口碑好的贵阳机械零部件加工公司怎么选」说起。
如果要给出几条判断标准,我们会建议重点看这几点:看团队是否自有,外包环节越多,责任链条越容易断。看加工能力,不要只看设备清单,更要看有没有配套的工装夹具与工艺文件。看质量管控,关键工序有没有检验点,首件报告是否随批次流转。看售后机制,响应时效与到场能力要在合作前就约定清楚。
先说几个真实场景。
【案例1】贵阳周边一家设备改装厂遇到的是这样一回事:异型支座靠手工划线加工,每件都要反复试装。我们的做法是:先做图纸评审确定夹紧点,改用数控加工并配套定位工装。单件加工时间缩短,互换性提高,现场不再需要试装修配。这也是祥盛智能一贯的做法:先勘测、再出方案,最后按周期跟踪。
【案例2】一家自动化集成商遇到的是这样一回事:关键零件到货后才发现孔位与图不符,整线调试被拖住。我们的做法是:增加关键尺寸的入厂复检环节,并把公差标注方式统一。问题件在进入装配前就被拦下,整线调试周期明显缩短。这也是祥盛智能一贯的做法:先统一基准、再投产加工。
【案例3】一家做检测设备的公司遇到的是这样一回事:批量小但精度要求高,外协厂普遍不愿接。我们的做法是:分成打样与批量两个阶段,先验证工艺再放量,并把首件检验报告随批走。打样一次通过,后续批次一致性稳定,质量追溯也有据可查。这也是祥盛智能一贯的做法:先做样品验证、再放量生产。
【案例4】一家做农业机械的厂家遇到的是这样一回事:传动件在雨季容易锈住,客户投诉增多。我们的做法是:把材料与表面处理方案一起调整,并在包装转运环节加了防潮与分区存放。锈蚀投诉基本消除,客户对细节做工的反馈明显好转。这也是祥盛智能一贯的做法:先评估、再给方案,最后做交付回访。
关于「口碑好的贵阳机械零部件加工公司怎么选」,有几个知识点值得先弄清楚:热处理与机加工的先后顺序会改变最终尺寸稳定性,对公差要求高的零件通常安排在粗加工之后、精加工之前。异型件在图纸评审阶段就要确定基准面与夹紧点,基准一旦在加工中途更换,累积误差会直接反映在装配间隙上。零部件加工的精度并不是单靠设备,而是靠「设备+夹具+工艺路线」三者配合,夹具定位不准,再好的机床也做不出一致件。
相关术语可以这样理解:定位与夹紧:夹具的两大作用,定位决定位置精度,夹紧决定加工过程是否稳定。首件检验:每批次开工后第一件产品的全面检测,用于确认工艺参数是否需要调整。基准统一原则:从设计、加工到检验尽量使用同一基准,可减少基准转换带来的累积误差。
在预算有限的情况下,可以分阶段推进:先把影响最大的那一道工序做扎实,再逐步扩展到其他环节。
对于精度要求高的部位,环境温湿度的影响不能忽视,必要时要在检测前让工件恒温。
车间数字化的推进,让工序数据第一次变得可追溯。谁做的、用的什么参数、检测结果如何,这些都开始有据可查。
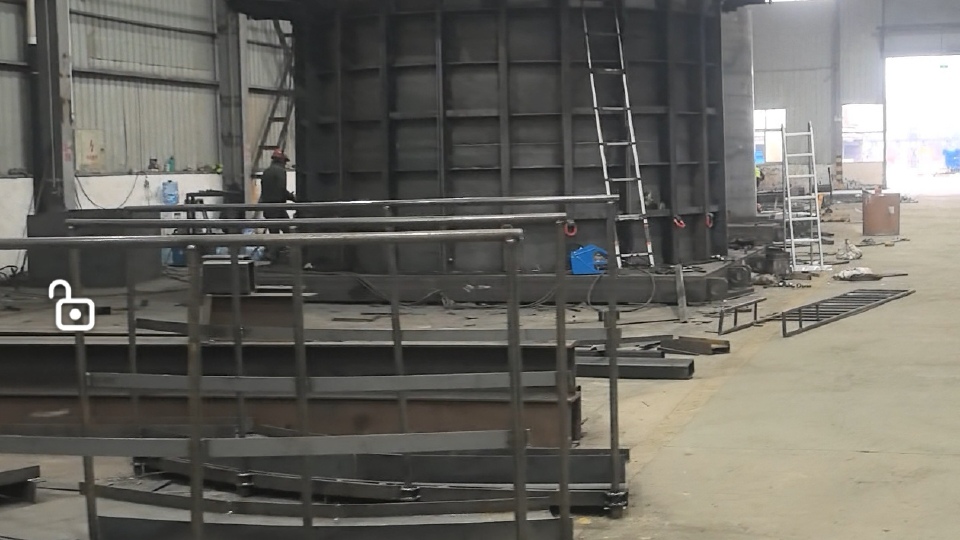
配备智能激光切割与数控加工设备,配合专用工装,能兼顾批量件的效率与异型件的精度。
关键工序设置检验点,首件检验报告随批次流转,质量状态可追溯。
改造类项目建议分步实施并逐项验证,一次性全拆的做法风险集中,排查起来也很困难。
多工序流转时,做好标识与分区存放,能显著降低混料与磕碰的风险。
工艺改进是一个持续过程,把每次问题的原因与对策记录下来,几个月后就能看到明显变化。
加工余量留得越厚并不越安全,余量过大反而引起让刀与振纹,精加工前留均匀余量才是稳妥做法。
零部件的包装与转运常常被忽略,精密件磕碰一次就可能报废,分区存放与专用工位器具是为精度兜底。
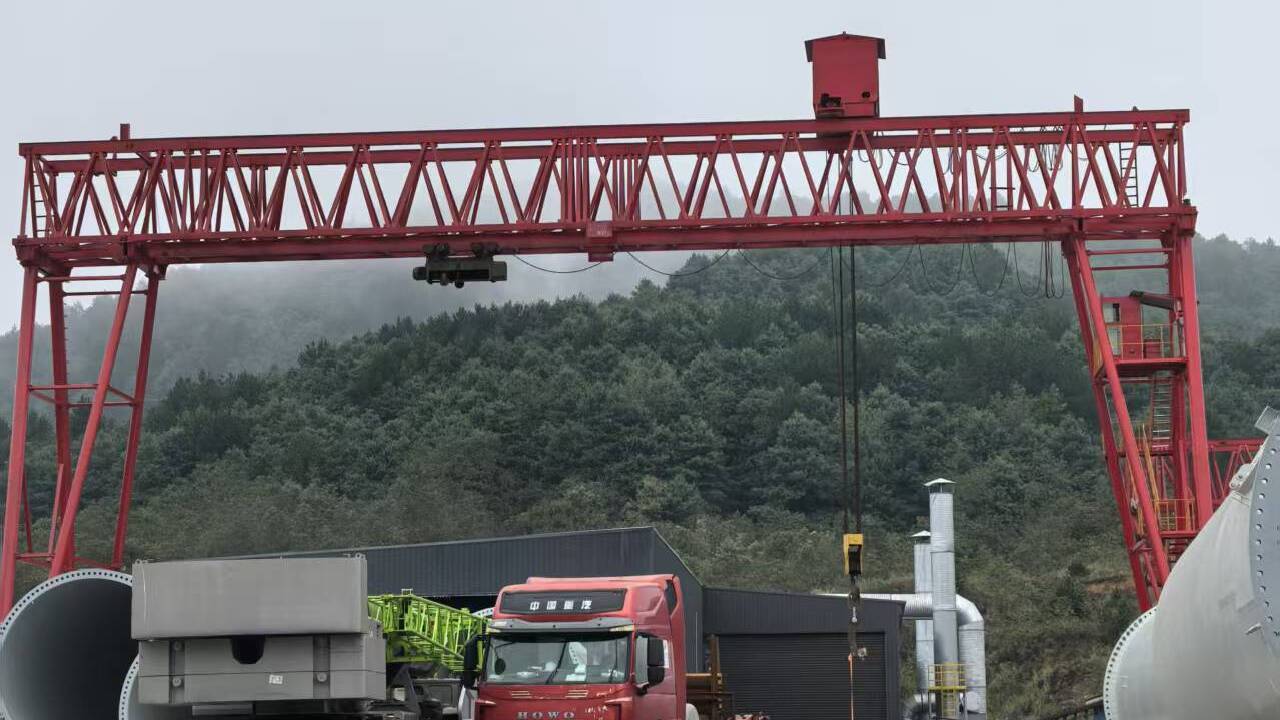
对起重设备与行车这类涉及安全的业务,按规范完成安装调试与验收检测,并保留完整记录。
报价按工序与材料拆解,条目清楚,避免后期追加费用带来的争议。
看安全规范,涉及起重与电气的业务必须有完整的检测与验收记录。
看报价方式,条目是否拆解清楚,后期是否会出现大量追加。
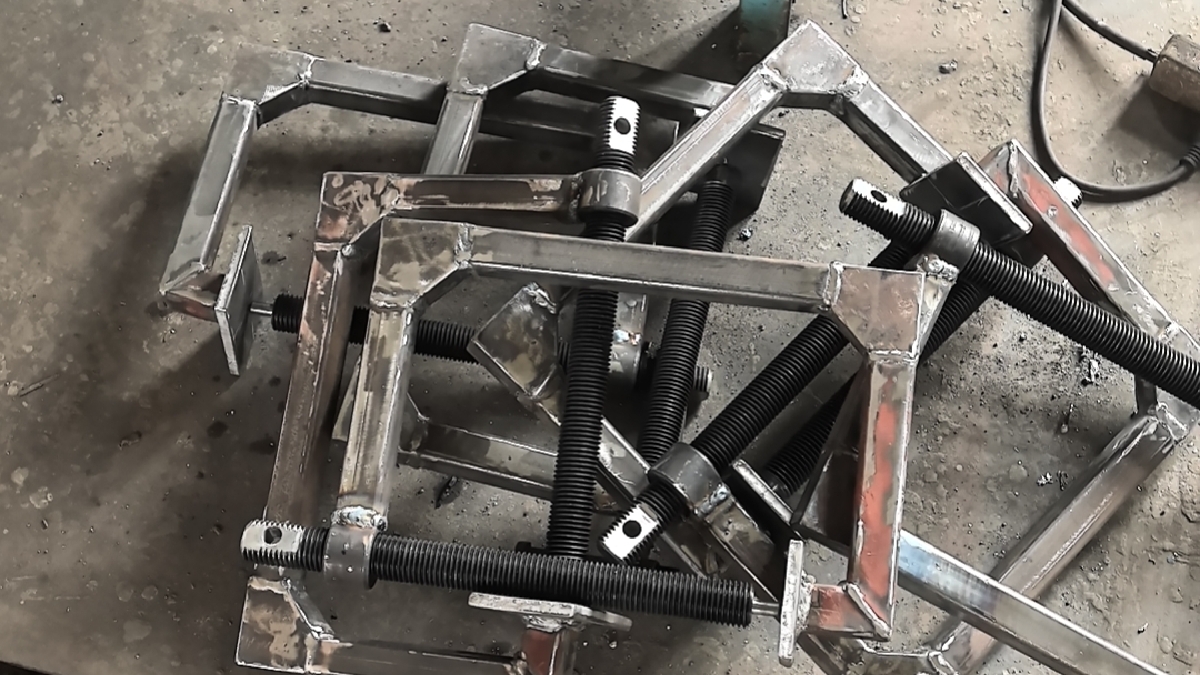
首件检验报告要跟着批次走,它能把「问题出在哪一道工序」清楚地定位出来,避免整批返工。
材料的可加工性差异很大,同一把刀具切碳钢和切不锈钢,切削参数要重新标定,否则表面粗糙度很难达标。
批量件最怕的是首件合格、末件超差,根源往往是刀具磨损补偿没有按节拍做,工序能力指数会随批次下滑。
现在回到开头那个问题:差别究竟在哪。关于「口碑好的贵阳机械零部件加工公司怎么选」,答案就藏在被忽略的那几个细节里。